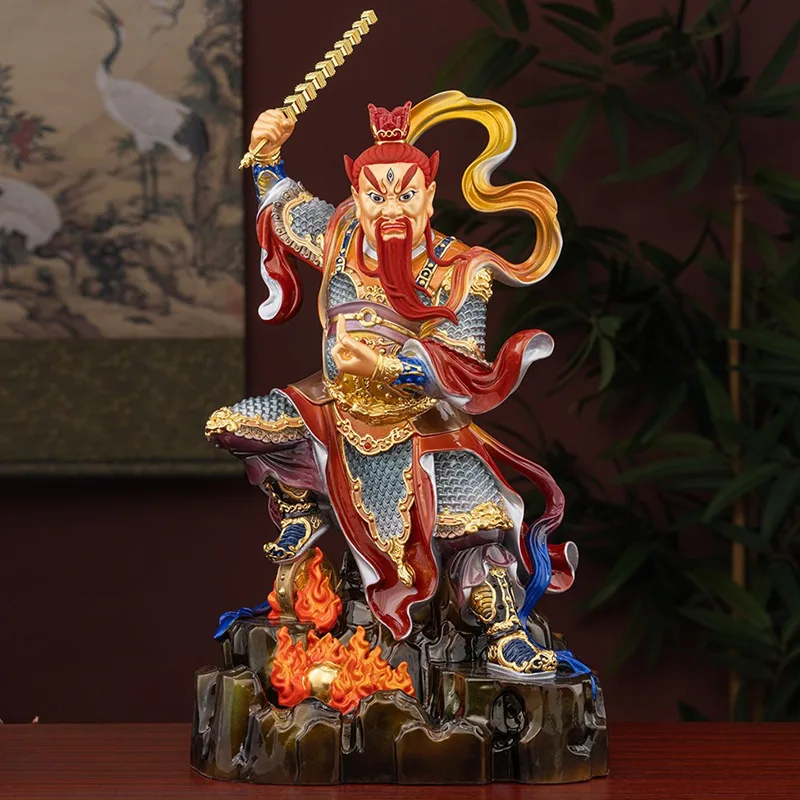
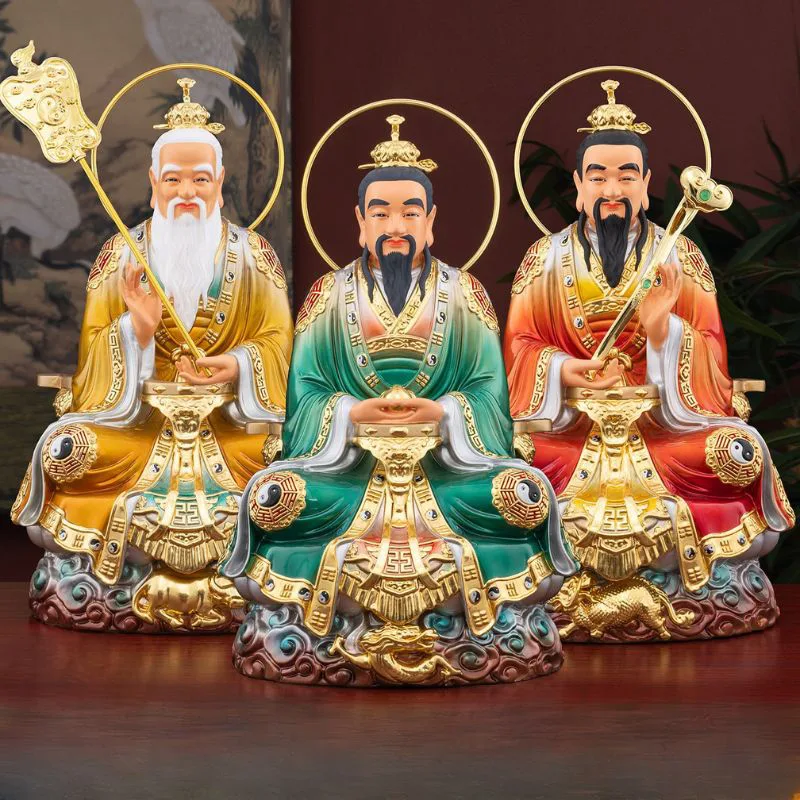
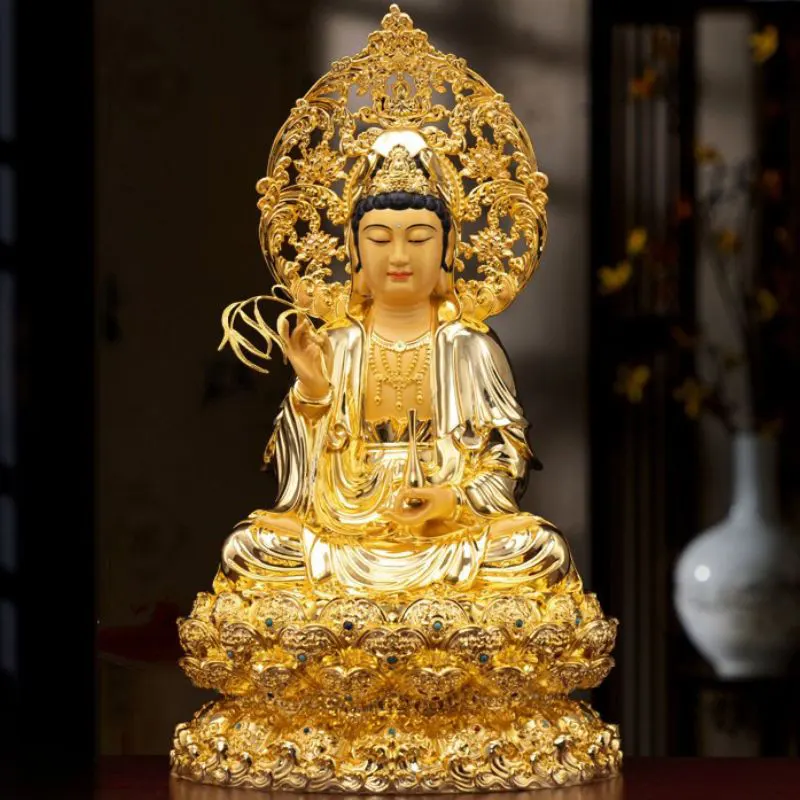
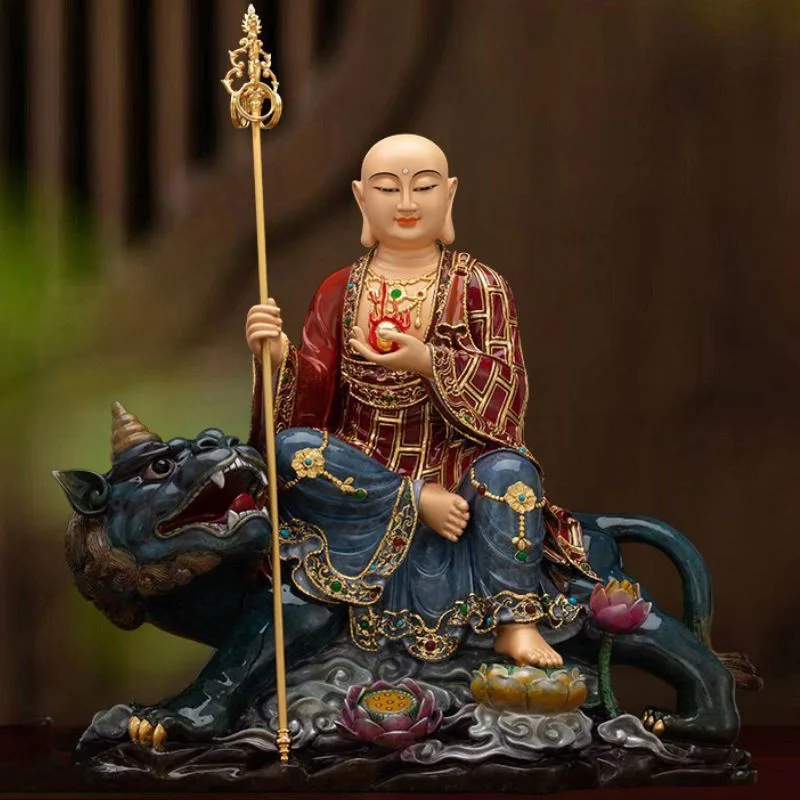
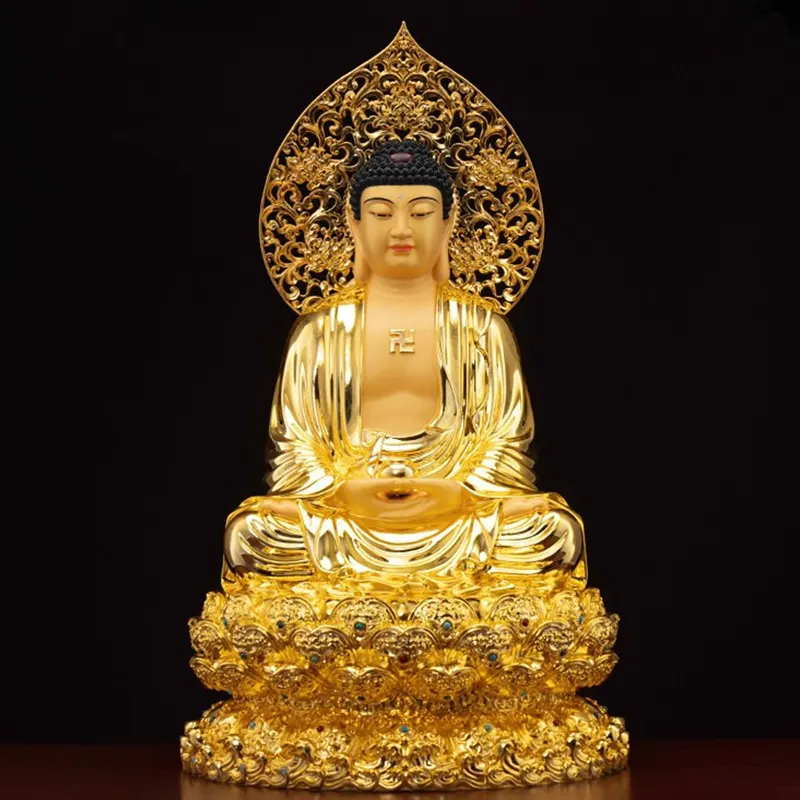
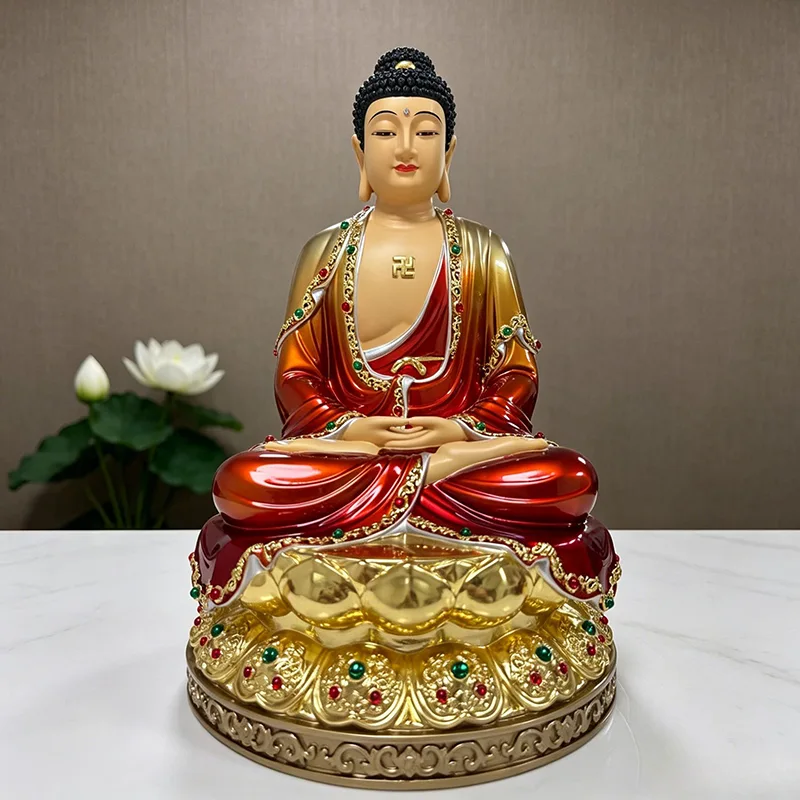
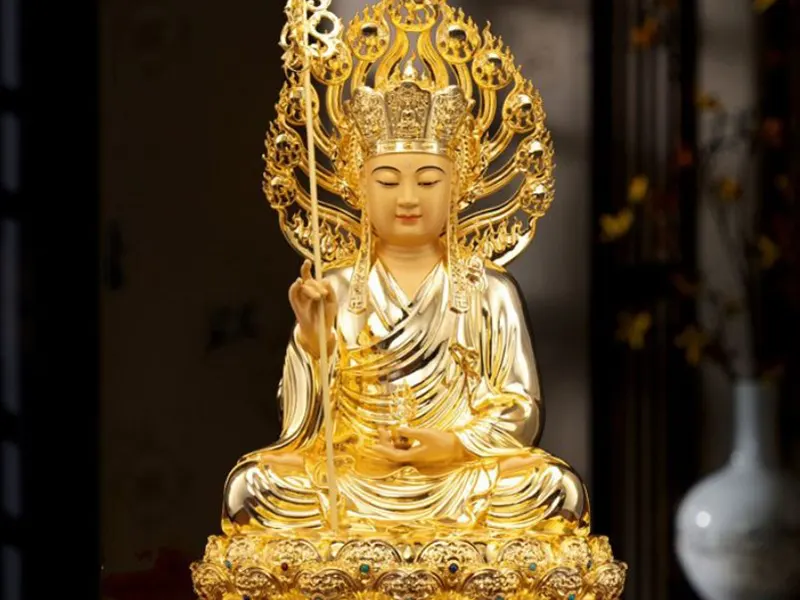
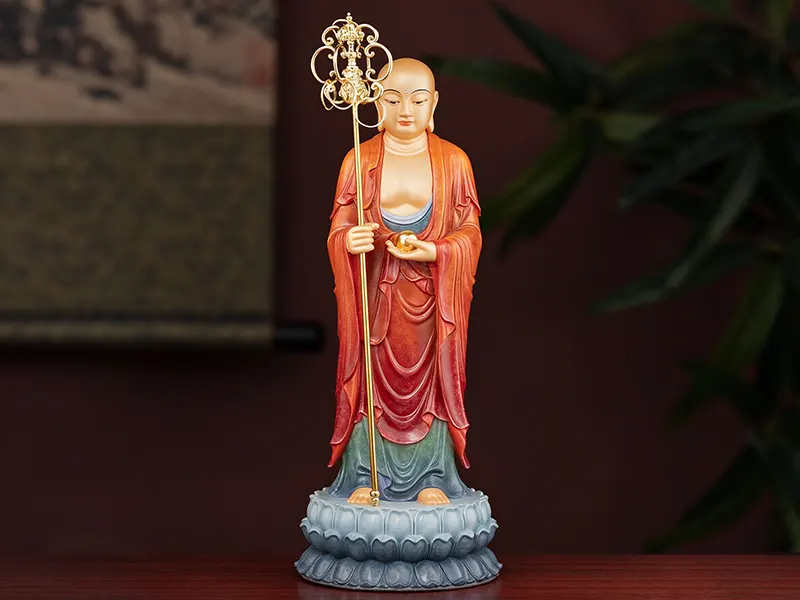
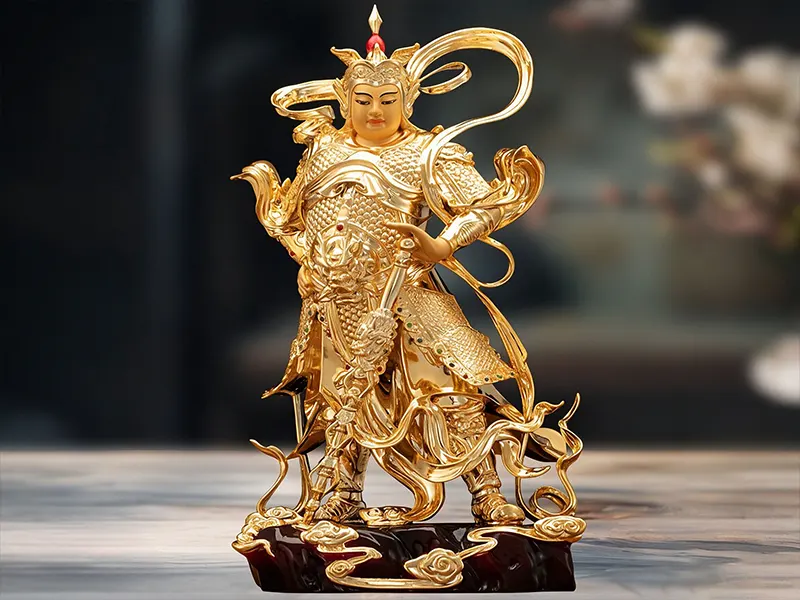
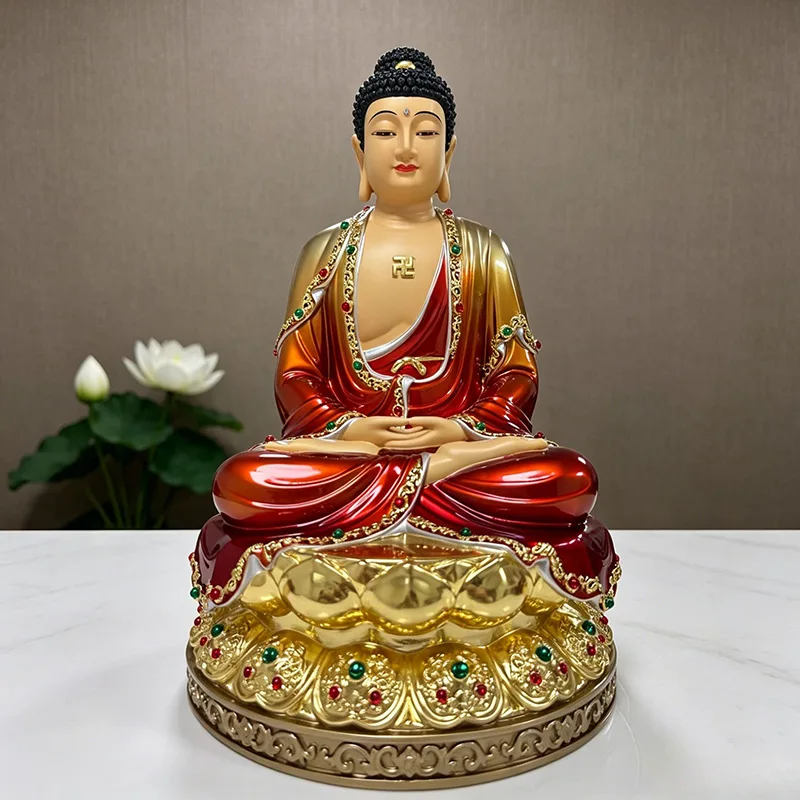
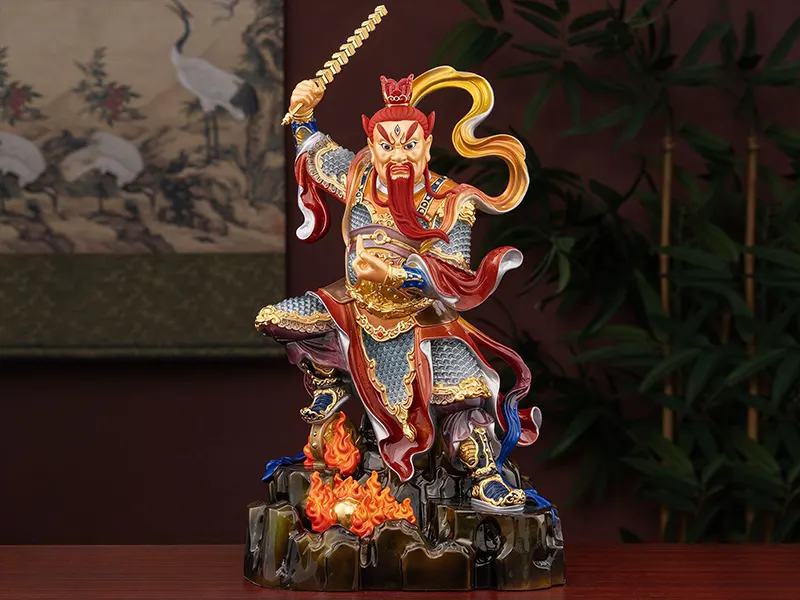
Luominen amessinki Buddha-patsason taidemuoto, jossa yhdistyy vuosituhansien viisaus käsityötaitoon. Erilaisten valumenetelmien joukossa vahavalu (tunnetaan myös nimellä investointivalu) on laajalti tunnustettu sopivimmaksi tekniikaksi monimutkaisten muotojen ja monimutkaisten yksityiskohtien messinkisten jumaluuspatsaiden valmistukseen. FuHui Veyly, suora tehdas, joka on erikoistunut räätälöityihin messinkibuddhapatsaisiin, on perinyt ja innovoinut tämän ikivanhan menetelmän. Tämä artikkeli tarjoaa yksityiskohtaisen esittelyn täydellisestä kadonneen vahan valuprosessista ja tärkeimmistä teknisistä näkökohdista temppelin pronssipatsaiden valmistukseen.
Mitä Lost-Wax Casting on?
Kadonneen vahan valu juontaa juurensa kevät- ja syyskaudelta (n. 770–476 eaa.), ja se on yksi muinaisen Kiinan merkittävimmistä pronssinvalutekniikoista. Perusperiaate on suoraviivainen: malli valmistetaan mehiläisvahasta tai parafiinivahasta, jonka jälkeen se päällystetään tulenkestävällä materiaalilla muotin muodostamiseksi. Kuumennettaessa vaha sulaa ja valuu ulos jättäen onton ontelon. Sula metalli kaadetaan sitten tähän onteloon, ja kun se on jäähtynyt, valu on valmis. Tämä menetelmä on erinomainen tuottamaan erittäin monimutkaisia muotoja, toistaen uskollisesti kaikki alkuperäisen vahamallin pienet yksityiskohdat metallissa.
Täydellinen kadonneen vahan valuprosessi messinkijumalapatsaille
Vaihe 1: Saviveistos
Kuvanveistäjä aloittaa muotoilemalla jumaluuspatsaan alkuperäisen muodon savesta tilaajan toimittamien piirustusten, valokuvien tai luonnosten perusteella. Tämä on koko prosessin taiteellisesti vaativin vaihe – kuvanveistäjän on vangittava tarkasti Buddhan myötätuntoinen ilme, arvokas asento ja henkinen olemus. Vajrayana-patsaiden (tantristen) osalta vaaditaan tiukkaa ikonometristen mittasuhteiden noudattamista, kuten on määritelty klassisissa teksteissä, kuten Sutra of Proportions - kattaa kasvojen suhteet, mudra-käsien asennot ja eri kehon osien suhteelliset mitat. Savimalli tulee hyväksyä asiakkaan toimesta ennen seuraavaan vaiheeseen siirtymistä.
Vaihe 2: silikonimuottien ja vahakuvioiden valmistus
Kun savimalli on hyväksytty, siitä valmistetaan silikonimuotti. Sula parafiinivaha (sulamispiste noin 60-70°C) ruiskutetaan silikonimuottiin ja vahakuvio poistetaan varovasti jäähtymisen jälkeen. Vahakuvion yksityiskohdat määräävät suoraan kuvion lopullisen laadunmessinkipatsas– jokainen ilme, viittapoimu, koruhelmi ja halokoristeet on vangittava tarkasti vahaan. Tämä vaihe vaatii erittäin tarkkaa lämpötilan säätöä ja huolellista käsittelyä.
Vaihe 3: Kotelon rakentaminen (investointi)
Vahakuvio upotetaan toistuvasti tulenkestävään lietteeseen (saven ja hienon kvartsihiekan seos) ja päällystetään stukkolla kerros kerrokselta – tyypillisesti yhteensä 6-8 kerrosta. Jokainen kerros on ilmakuivattava ja kovetettava ennen seuraavan levittämistä muodostaen vähitellen paksun, kovan keraamisen kuoren vahan ympärille. Tämä prosessi kestää yleensä useista päivistä kokonaiseen viikkoon.
Vaihe 4: Vahanpoisto ja uunipoltto
Sijoitettu vahakuvio (nyt koteloitu keraamiseen kuoreen) sijoitetaan korkean lämpötilan uuniin ja kuumennetaan noin 800–1000 °C:seen. Vaha sulaa ja valuu ulos aukkojen (nousuputkien) kautta jättäen onton keraamisen muotin. Jatkuva poltto kovettaa kuorta entisestään samalla kun se poistaa vahan ja kosteuden jäännökset, mikä varmistaa tasaisen metallin virtauksen kaatamisen aikana. Tämä vaihe on kriittinen lopullisen valulaadun määrittämisessä.
Vaihe 5: Kaataminen korkeassa lämpötilassa
Sula messinki (kuparipitoisuus ≥95 %, lämpötila n. 1100–1200°C) kaadetaan onttoon keraamiseen muottiin. Nestemäinen metalli virtaa painovoiman alaisena täyttääkseen täysin kaikki vahakuvion jättämät aukot. Kaato on suoritettava yhtenä jatkuvana liikkeenä, jotta vältetään ennenaikainen jäähtyminen, joka voi johtaa epätäydelliseen täyttöön tai huokoisuuteen.
Vaihe 6: Kuoren poistaminen ja hionta
Kun messinki on jäähtynyt ja jähmettynyt, ulompi keraaminen kuori murretaan paljastamaan karkea valu. Myös sisäinen tulenkestävä materiaali poistetaan. Pronssipatsaan pinnalle tehdään sitten karkea hionta, jota seuraa hienohionta valuporttien, purseiden ja jakoviivojen poistamiseksi. Tämä vaihe on suoritettava huolellisesti, jotta vältytään vahingoittamasta herkkiä yksityiskohtia.
Vaihe 7: Hitsaus ja kokoaminen
Suuret patsaat valetaan yleensä useisiin erillisiin osiin (esim. pää, vartalo, käsivarret, halo, lootusjalusta) ja hitsataan sitten yhteen. Hitsauksen jälkeen liitokset viimeistellään ja kiillotetaan huolellisesti rakenteen eheyden ja saumattoman ulkonäön varmistamiseksi.
Vaihe 8: Pinnan viimeistely
Asiakkaan tarpeista riippuen voidaan käyttää erilaisia pintakäsittelyjä:
1. Antiikkipatina: Kemiallinen hapetus tai manuaalinen ikääntymistekniikka vanhan, klassisen ulkonäön saavuttamiseksi.
2. Kultakullaus: Levitä puhdasta kultalehteä lakkapohjan päälle majesteettisen, pyhän lopputuloksen saamiseksi.
3. Mercury-Gilding (Amalgam Golding): Perinteinen tekniikka, jossa kulta-elohopea-amalgaami levitetään ja poltetaan, jolloin saadaan kestävä ja pitkäikäinen kultakerros.
4. Polychrome Painting: Mineraalipohjaiset pigmentit, joita levitetään rituaalispesifikaatioiden mukaisesti rikkaan, eloisan värin saamiseksi.
5. Lämpövärjäys (lämpöhapetus): Pronssipinnan hallittu lämmitys erilaisten väriefektien tuottamiseksi.
Lost-Wax Castingin tärkeimmät edut
Kadonnut vahavalu on erinomainen tuottamaan poikkeuksellisen hienoja veistoksellisia yksityiskohtia – olipa kyseessä Buddhan ilme, mudra-käsieleet, halo-koristeet tai rituaalivälineet, kaikki toistetaan tarkasti. Tämä tekee siitä ensisijaisen prosessin mukautetuille messinkijumalapatsaille, erityisesti temppeleille ja buddhalaisille hallille, jotka vaativat suurta tarkkuutta ikonografiassa. Hiekkavaluon verrattuna vahavalu tarjoaa erinomaisen pintakäsittelyn, paremman mittatarkkuuden ja mahdollisuuden valaa monimutkaisempia muotoja.
Tärkeimmät tekniset parametrit messinki-Buddha-patsaiden vahavalulle
FuHui Veyly ei ainoastaan säilytä tuhatvuotista kadonnutta vahavaluperinnettä, vaan myös integroi sen nykyaikaiseen tarkkuusvalutekniikkaan - säilyttäen perinteisen käsityötaidon olemuksen ja parantaen samalla mittatarkkuutta ja pinnan laatua. Tehtaamme sijaitsee Huizhoussa, Guangdongin osavaltiossa, ja toivotamme asiakkaat lämpimästi tervetulleiksi Taiwanista, Malesiasta ja ympäri maailmaa vierailemaan ja todistamaan omakohtaisesti messinkijumalapatsaan täydellistä muutosta vahakuviosta valmiiksi mestariteokseksi.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön.Tietosuojakäytäntö